Laserskæring af metal til dele der passer i produktionen
Laserskæring af metal bruges til dele, der skal passe sammen med resten af en konstruktion. Hullerne i et beslag skal flugte med hullerne i maskinrammen, og en dækplade skal kunne monteres uden at støde mod nabodelen. Præcision handler derfor om selve snittet og om de mål, du sender til værkstedet. Materialevalget og den efterfølgende bearbejdning påvirker også, hvordan den færdige del passer ved montage.
Hvordan fungerer laserskæring af metal?
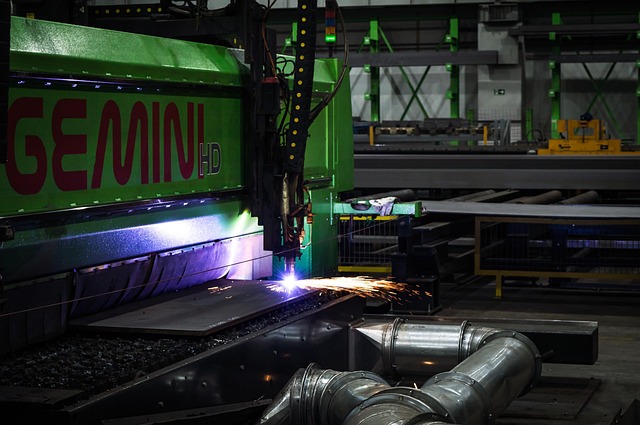
Ved laserskæring koncentrerer maskinen laserstrålen i et lille område og fører den langs en digitalt fastlagt kontur. Ved smelteskæring opvarmer strålen metallet til over smeltepunktet, mens en gasstråle blæser det smeltede materiale ud af snittet. Maskinens bevægelse og gasforsyning skal passe til pladen. Ellers kan smeltet materiale sætte sig på snitkanten og kræve ekstra bearbejdning. Hvis kanten har betydning for delens funktion, så bed om at se en repræsentativ snitkant.
Skæregassen gør mere end at fjerne smelten. En inert gas begrænser dannelsen af oxider langs snittet. Ved laserskæring med ilt hjælper reaktionen mellem ilt og metal processen på vej. Metoden bruges blandt andet til lavtlegeret konstruktionsstål. Gasvalget påvirker dermed den kant, der senere skal svejses eller overfladebehandles. Fortæl værkstedet, hvad der skal ske med emnet efter skæringen. En skjult kant inde i en maskine kan have andre krav end en synlig kant på en betjeningsplade.
Hvilke metaller og pladetykkelser kan laserskæres?
Almindeligt konstruktionsstål bruges til beslag og bærende pladedele. Rustfrit stål er relevant, når konstruktionen stiller særlige krav til overfladen eller modstanden mod korrosion. Aluminium kan være aktuelt, når vægten har betydning for eksempelvis et bevægeligt dæksel. Materialerne reagerer forskelligt på varmen fra strålen, og både varmeledningsevnen og metallets smelteegenskaber påvirker skærekvaliteten. Angiv derfor den konkrete materialekvalitet på tegningen, så værkstedet kender mere end betegnelsen stål eller aluminium.
Den mulige pladetykkelse afhænger af materialet og laserens effekt. Et værksteds kapacitet i konstruktionsstål siger derfor ikke direkte noget om kapaciteten i aluminium. En plade kan ligge inden for maskinens skæreområde, selv om små detaljer i den pågældende tykkelse er vanskelige at fremstille. Spørg til forholdet mellem hulstørrelse og pladetykkelse, før du fastlægger konstruktionen. Skal et lille hul bruges til gevind, kan værkstedet foreslå en anden fremgangsmåde end at laserskære hullet til dets endelige mål.
Hvor præcist kan de færdige dele passe sammen?
Præcision giver først mening, når den knyttes til et bestemt mål. En ydre kontur kan have en anden tilladt afvigelse end afstanden mellem monteringshuller. Der er også forskel på, om en bolt med frigang skal holde delen, eller om delen skal centreres mod en anden komponent. Sæt snævre tolerancer på de mål, der styrer samlingen. Unødigt stramme krav på hele tegningen giver mere kontrol og ekstra bearbejdning uden at ændre delens funktion.
Snittet har en bredde, som maskinens programmering skal tage højde for. Varmen kan også påvirke emnets form, især når konturen efterlader smalle områder eller mange tætliggende udskæringer. En korrekt hulafstand hjælper ikke meget, hvis en tynd plade slår sig og ikke ligger an mod underlaget. Aftal derfor krav til planhed, når delen skal slutte tæt mod en flade. Ved pasninger med små tilladte afvigelser kan værkstedet være nødt til at bore eller fræse de afgørende flader efter laserskæringen.
Skærefilen skal beskrive den del, du vil montere
En digital tegning kan se rigtig ud på skærmen og stadig efterlade spørgsmål i produktionen. Åbne konturer eller dobbeltliggende linjer forstyrrer programmeringen, og en forkert målestok ændrer hele emnets størrelse. Send en fil med entydige konturer, og oplys, hvilke enheder tegningen bruger. Skærefilen beskriver geometrien, men omridset fortæller ikke alt om delens funktion. En målsat tegning kan angive, hvilke mål værkstedet skal kontrollere efter skæringen.
Et bukket beslag kræver særlig opmærksomhed. Den flade plades mål afhænger af bukkeradius og af, hvordan værktøjet former materialet. Du kan derfor ikke altid folde en færdig model ud med standardindstillinger og forvente, at alle mål passer efter bukning. Hvis værkstedet også skal bukke delen, skal I aftale, hvem der beregner udfoldningen. Model og tegning skal have samme revisionsbetegnelse, så værkstedet ikke skærer efter en ældre fil, hvor et hul stadig sidder forkert.
Beslag og maskindele i den daglige produktion
Laserskæring egner sig til mange flade komponenter, hvor konturen eller hulmønstret varierer fra opgave til opgave. Et motorbeslag kan få aflange huller til justering, og en montageplade kan få udskæringer til kabelgennemføring. Værkstedet ændrer den digitale geometri uden at fremstille et nyt stanseværktøj til hver kontur. Det er relevant ved prototyper og ved gentagne leverancer med mindre konstruktionsændringer. Fortæl, hvordan du vil justere og fastgøre delen, så værkstedet kan vurdere udformningen omkring hullerne.
Der findes også laserskæremaskiner til rør og tredimensionelle pladeemner. De kræver maskiner og opspænding, der passer til emnets form, og en maskine til flade plader løser ikke automatisk de samme opgaver. I rørkonstruktioner kan udskæringer hjælpe med at positionere delene før svejsning. Tegningen skal derfor tage højde for den færdige samling og pladsen omkring den. Få et prøveemne vurderet i den faktiske montage, før en serie sættes i gang. Selv om delene passer sammen, kan der mangle plads til det værktøj, du skal spænde bolten med.
Snitkanten bestemmer noget af det næste arbejde
En laserskåret del er ikke nødvendigvis klar til montage, når den løftes af skærebordet. Kanten kan have grater, og skarpe hjørner kan kræve afrunding. Behovet afhænger af skæreprocessen og af delens funktion. En indvendig afstivning har andre kontaktflader end et håndbetjent dæksel. Beskriv, hvor mennesker eller kabler kommer i berøring med kanten. Så kan værkstedet knytte afgratningen til bestemte flader og kanter.
Overfladebehandling stiller også krav til forarbejdet. Værkstedet kan være nødt til at fjerne oxider og rester fra skæringen før den efterfølgende behandling. Svejsning kan tilsvarende kræve en bestemt kantforberedelse, især når samlingens geometri skal give adgang til svejsningen. Aftal, hvem der udfører arbejdet, før delene sendes videre mellem værksteder. Skal delen have en belægning, skal der være plads til den omkring huller og anlægsflader. Et hul, der passer umiddelbart efter skæringen, kan blive for snævert efter behandlingen.
Hvad påvirker pris og leveringstid?
Prisen afhænger ikke kun af pladens størrelse. Skæretid og materialeforbrug spiller ind, og mange små konturer kræver mere maskintid end en enkel yderkant. Hvert nyt sted, hvor strålen skal begynde et snit, indgår i bearbejdningen. Efterbehandling og kontrol kan også være en væsentlig del af arbejdet. Bed om et tilbud på den færdige del med de aftalte krav, så du ikke sammenligner råt udskårne emner med dele, som værkstedet allerede har afgratet og kontrolleret.
Antallet af ens dele påvirker, hvordan værkstedet kan tilrettelægge arbejdet. Udgifterne til programmering og klargøring kan fordeles på en serie, mens en enkelt reservedel stadig kræver forberedelse. Materialets tilgængelighed påvirker også leveringstiden. En usædvanlig kvalitet kan kræve særskilt indkøb, selv om selve skæringen er ukompliceret. Oplys derfor dit aktuelle behov og eventuelle forventede genbestillinger. Skal leveringen passe til et planlagt produktionsstop, bør du aftale datoen for færdige, kontrollerede dele. Maskinens planlagte skæretidspunkt fortæller ikke, hvornår delene er klar til montage.
Sikkerhed omkring maskinen og de udskårne emner
Laserskæring kræver beskyttelse mod laserstråling og mod påvirkninger fra selve bearbejdningen. Maskinens afskærmning og sikkerhedsfunktioner skal fungere sammen med udsugningen. Almindelige værnemidler kan ikke stå alene som beskyttelse mod laserstrålen. Sikkerhedsudstyret skal passe til maskinens opbygning og anvendelse, også adgangen under drift. Hvis du skal arbejde ved anlægget, så bed om en gennemgang af de tilladte betjeningsopgaver. Du må ikke omgå en sikkerhedsfunktion, fordi maskinen viser en fejlmeddelelse, eller en del sidder fast.
Håndteringen efter skæring kræver også omtanke. Små emner kan ligge løst mellem restmaterialet, og skarpe kanter er svære at se på en tæt pakket palle. Store udskårne plader kan miste stivhed, når maskinen har fjernet materialet omkring åbningerne. Aftal, hvordan delene skal løftes og pakkes, hvis deres form gør dem følsomme under transport. Ved modtagelsen skal du kunne identificere delene ud fra mærkningen og deres placering uden at trække tunge plader ud af stablen. Bearbejdede anlægsflader skal beskyttes mod direkte kontakt med nabodelenes snitkanter.